

Hei acolo! În calitate de furnizor de oțeluri de desen profund, am primit o mulțime de întrebări în ultima perioadă despre cerințele pentru instrumente atunci când lucrez cu aceste oțeluri. Așadar, m -am gândit să împărtășesc câteva idei pe baza experienței mele din industrie.
În primul rând, să vorbim despre desenul profund. Desenul profund este un proces de fabricație în care o foaie de metal plat este transformată într -o formă de trei dimensiuni, precum o ceașcă sau o cutie. Oțelurile de desen profund sunt concepute special pentru a fi extrem de formabile, ceea ce le face perfecte pentru acest proces. Dar pentru a obține cele mai bune rezultate, instrumentul potrivit este crucial.
Materialul sculelor
Materialul sculelor este unul dintre cei mai importanți factori. Pentru oțeluri de desen profund, sculele realizate din oțeluri de instrumente de înaltă calitate este adesea o alegere de top. Oțelurile de scule precum D2, A2 și H13 sunt populare, deoarece oferă un echilibru bun de duritate, duritate și rezistență la uzură.
Duritatea este esențială, deoarece ajută instrumentul să reziste la presiunile și forțele înalte implicate în procesul de desen profund. Dacă instrumentul nu este suficient de greu, acesta se poate purta rapid, ceea ce duce la o calitate slabă a părții și la înlocuirile frecvente ale sculelor. Durerea, pe de altă parte, este importantă pentru a împiedica instrumentul să se prăbușească sub stres.
De exemplu, oțelul de instrumente D2 are o duritate ridicată și o rezistență bună la uzură, ceea ce îl face potrivit pentru o producție de lungă durată, unde instrumentul va fi în contact cu oțelul de desen profund în mod repetat. Oțelul de instrumente A2 este cunoscut pentru o mai bună rezistență în comparație cu D2, deci ar putea fi o opțiune mai bună atunci când există riscul de încărcare a șocurilor în timpul procesului de desen. H13 este adesea utilizat în aplicații de lucru la cald, dar poate fi, de asemenea, o alegere excelentă pentru desenul profund atunci când procesul generează o cantitate semnificativă de căldură.
Finisajul de suprafață al sculelor
Finisajul de suprafață al sculelor joacă un rol imens în procesul de desen profund. O finisare netedă a suprafeței pe instrument ajută la reducerea frecării dintre instrument și oțelul de desen profund. Mai puțină frecare înseamnă mai puțină uzură pe scule și o finisare mai bună a suprafeței pe partea desenată.
O suprafață aspră a sculei poate provoca zgârieturi pe foaia de oțel, ceea ce poate afecta aspectul și funcționalitatea produsului final. De asemenea, poate crește forța necesară pentru a atrage partea, ceea ce ar putea duce la probleme precum ridurile sau ruperea.
Pentru a obține un finisaj bun de suprafață, sculele este adesea la sol și lustruit. Uneori, se folosesc tratamente suplimentare precum nitridarea sau placarea cromată. Nitrul creează un strat de suprafață rezistent la uzură pe instrument, în timp ce placarea cromată nu numai că oferă o suprafață netedă, dar oferă și rezistență la coroziune.
Proiectarea sculelor
Proiectarea instrumentului este un alt aspect cheie. Forma și dimensiunile instrumentului trebuie luate în considerare cu atenție pentru a asigura formarea corectă a oțelului de desen adânc. De exemplu, raza colțurilor sculei este foarte importantă. Un colț ascuțit poate provoca o concentrație excesivă de stres pe foaia de oțel, ceea ce duce la fisurare. O rază de colț mai mare distribuie mai uniform stresul, reducând riscul de defecte.
Clearance -ul dintre pumn și matriță este, de asemenea, critic. Dacă garda este prea mică, foaia de oțel ar putea fi ciupită, ceea ce duce la forțe de desen înalte și posibile lacrimi. Dacă garda este prea mare, partea ar putea să se ridice în timpul procesului de desen.
De asemenea, este necesară o ventilație corectă în proiectarea sculelor. În timpul procesului de desen profund, aerul poate fi prins între instrument și foaia de oțel. Dacă acest aer nu este evacuat corect, poate cauza probleme precum formarea inegală sau buzunarele de aer în partea desenată.
Lubrifiere
Lubrifierea este un factor important atunci când vine vorba de oțeluri de desen profund. Utilizarea lubrifiantului drept poate reduce semnificativ frecarea dintre instrument și oțel, ceea ce la rândul său îmbunătățește formabilitatea oțelului și prelungește durata de viață a instrumentului.
Există diferite tipuri de lubrifianți disponibile, cum ar fi lubrifianți pe bază de ulei, pe bază de apă și uscată. Lubrifianții pe bază de ulei oferă proprietăți bune de ungere și pot proteja instrumentul de coroziune. Lubrifianții pe bază de apă sunt mai ecologice și mai ușor de curățat. Lubrifianții uscați, cum ar fi disulfura de grafit sau molibden, pot fi utilizate în aplicații în care un lubrifiant umed nu este potrivit, cum ar fi în procesele de desen cu viteză mare.
Tratament termic
Tratamentul termic al sculelor este adesea necesar pentru a obține proprietățile dorite. Așa cum am menționat anterior, oțelurile de instrumente trebuie să fie tratate pentru a atinge echilibrul potrivit de duritate și duritate. Procesul de tratare termică implică de obicei încălzirea instrumentului la o temperatură specifică, menținerea acolo pentru o anumită perioadă, apoi răcirea acestuia la un ritm controlat.
De exemplu, stingerea și temperarea sunt procese comune de tratare a căldurii pentru oțelurile de scule. Schemarea implică răcirea rapidă a instrumentului încălzit, ceea ce crește duritatea acestuia. Cu toate acestea, stingerea poate face și instrumentul fragil. Temperarea se face apoi pentru a reduce fragilitatea și pentru a îmbunătăți duritatea instrumentului.
Oțel acoperit cu zinc din aluminiu cu magneziu
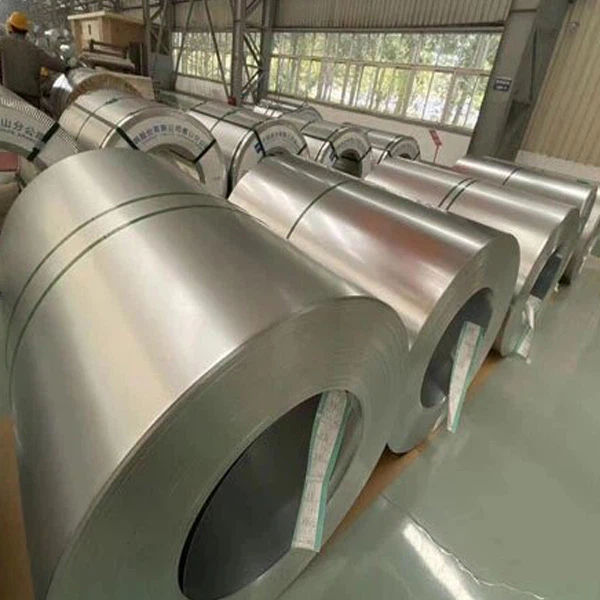
Când vine vorba de oțeluri de desen profund,Oțel acoperit cu zinc din aluminiu cu magneziueste o opțiune interesantă. Acest tip de oțel acoperit oferă o rezistență excelentă la coroziune, care poate fi benefică în aplicațiile în care produsul final va fi expus la medii dure.
Acoperirea pe oțelul acoperit cu magneziu din aluminiu de zinc poate afecta, de asemenea, cerințele de scule. Acoperirea ar putea fi mai abrazivă decât oțelul neacoperit, astfel încât uneltele trebuie să aibă o rezistență mai bună la uzură. De asemenea, trebuie luată în considerare aderența acoperirii în timpul procesului de desen profund. Instrumentele ar trebui să fie proiectate într -un mod care să nu deterioreze acoperirea, în timp ce atinge în continuare forma dorită.
Cost - eficacitate
Desigur, costul - eficacitatea este întotdeauna o considerație în orice proces de fabricație. Atunci când alegeți instrumentul pentru oțeluri de desen profund, trebuie să echilibrați costul inițial al instrumentului cu durata de viață și performanța sa. Un instrument mai scump realizat din materiale de înaltă calitate ar putea avea o durată de viață mai lungă și necesită o întreținere mai mică, care poate economisi bani pe termen lung.
Pe de altă parte, pentru producție sau prototipare pe scurt, puteți opta pentru o opțiune de instrumente mai puțin costisitoare, care îndeplinește în continuare cerințele de bază.
Concluzie
În concluzie, cerințele pentru unelte atunci când oțelurile de desen profund sunt destul de complexe. De la materialul și finisajul de suprafață al instrumentului până la proiectarea, lubrifierea și tratarea termică, fiecare aspect joacă un rol crucial în realizarea unor piese desenate de înaltă calitate.
Dacă sunteți pe piață pentru oțeluri de desen profund sau aveți întrebări cu privire la cerințele de scule pentru aplicația dvs. specifică, mi -ar plăcea să discutăm cu dvs. Indiferent dacă sunteți un producător la scară mică sau o facilitate de producție la scară largă, vă pot oferi oțelurile de desen profund potrivite și pot oferi îndrumări cu privire la cele mai bune soluții de instrumente. Ajungeți la mine pentru a începe o discuție despre nevoile dvs. de achiziții și să lucrăm împreună pentru a obține cele mai bune rezultate pentru proiectele dvs.
Referințe
- „Manual de fabricare a instrumentelor și morții” de George Schneider
- „Formarea metalelor: mecanică și metalurgie” de Dieter K. Hosford și Ferenc Barlat